
Counter trong PLC là chức năng dùng để đếm số lần xuất hiện của một sự kiện hoặc sự chuyển đổi trạng thái tín hiệu theo điều kiện được lập trình. Trong tự động hóa công nghiệp, Counter được sử dụng để đếm sản phẩm, số chu kỳ máy, số lần vận hành, số kiện hàng, số lần đóng cắt, số lượng sản phẩm còn lại và nhiều đại lượng rời rạc khác.
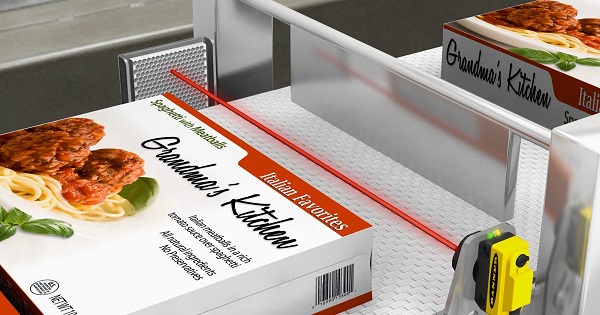
Ví dụ, một băng tải đóng gói cần đưa chính xác 12 sản phẩm vào một thùng carton. Khi cảm biến quang phát hiện từng sản phẩm, PLC sử dụng Counter để tăng số đếm. Khi đạt 12 sản phẩm, chương trình có thể đưa ra yêu cầu chuyển sang công đoạn đóng thùng và bắt đầu chu kỳ mới.
Khác với Timer, Counter không đo thời gian trôi qua mà xử lý số lượng sự kiện. Các bộ đếm tiêu chuẩn thường hoạt động theo cạnh lên của tín hiệu, tức giá trị đếm tăng hoặc giảm khi tín hiệu chuyển từ FALSE sang TRUE, thay vì tiếp tục đếm ở mọi chu kỳ khi Input vẫn ON.
Ba loại Counter cơ bản gồm CTU (Count Up), CTD (Count Down) và CTUD (Count Up/Down). Mỗi loại có nguyên lý xử lý, điều kiện ngõ ra và phương pháp Reset khác nhau.
Tuy nhiên, khả năng đếm chính xác không chỉ phụ thuộc lệnh Counter. Những yếu tố như tốc độ cảm biến, độ rộng xung, Input Filter, chu kỳ quét PLC, chống dội tín hiệu, cơ chế lưu dữ liệu khi mất điện và đặc tính cơ khí của sản phẩm đều có thể làm số đếm bị sai.
Để xây dựng hệ thống đếm tin cậy, kỹ sư cần hiểu đầy đủ mối quan hệ giữa Counter, tín hiệu vật lý, bộ nhớ PLC và quy trình điều khiển máy.
1. Counter PLC là gì? Vai trò trong hệ thống điều khiển
1.1. Khái niệm bộ đếm PLC
Counter là khối chức năng hoặc lệnh xử lý dữ liệu dùng để theo dõi số lần một sự kiện hợp lệ xuất hiện.
Sự kiện có thể đến từ một Input vật lý hoặc từ tín hiệu logic nội bộ của chương trình.
Các nguồn sự kiện thường gặp gồm cảm biến quang, công tắc hành trình, cảm biến tiệm cận, nút nhấn, tín hiệu hoàn thành chu kỳ, tín hiệu xác nhận từ robot hoặc một cạnh của biến trạng thái.
Ví dụ, khi cảm biến phát hiện sản phẩm và chuyển từ OFF sang ON, Counter CTU có thể tăng giá trị CV thêm 1.
Nếu cảm biến tiếp tục ON trong 100ms, một Counter CTU chuẩn không tăng thêm chỉ vì CPU đã thực hiện nhiều chu kỳ quét trong khoảng thời gian đó.
1.2. Counter dùng để làm gì trong công nghiệp?
Counter có nhiều ứng dụng thực tế:
-
Đếm sản phẩm trên băng tải.
-
Đếm số lượng sản phẩm đủ một thùng.
-
Đếm số chu kỳ vận hành của máy.
-
Quản lý số lượng vật tư còn lại.
-
Đếm số sản phẩm đạt và không đạt.
-
Đếm số lượng xe hoặc pallet trong một khu vực.
-
Theo dõi số lần đóng mở cơ cấu.
-
Quản lý công đoạn sản xuất theo định mức.
-
Giám sát số lần xảy ra sự kiện lỗi.
-
Xác định điều kiện hoàn thành một lô sản xuất.
Counter được sử dụng nhiều trong hệ thống điều khiển tuần tự vì nó cung cấp một điều kiện dễ xác định: một công đoạn hoàn thành khi số sự kiện đạt giá trị đặt trước.
1.3. Phân biệt Counter và Timer PLC
| Tiêu chí | Counter | Timer |
|---|---|---|
| Đại lượng xử lý | Số lần sự kiện | Thời gian |
| Đầu vào điển hình | Cạnh lên của xung | Trạng thái hoặc cạnh theo loại Timer |
| Giá trị hiện tại | CV hoặc ACC | ET hoặc ACC |
| Giá trị đặt | PV hoặc PRE | PT hoặc PRE |
| Kết quả | Đạt số đếm | Đạt thời gian |
| Ứng dụng | Đếm sản phẩm | Trễ bật, trễ tắt, Timeout |
Ví dụ, một máy cần đếm đủ 10 sản phẩm và sau đó chờ 2 giây. Counter xác định thời điểm đạt 10 sản phẩm, còn Timer tạo thời gian chờ 2 giây.
Internal Link Bài 09: Timer trong PLC – TON, TOF, TP và Retentive Timer
1.4. Counter phần mềm và bộ đếm phần cứng
Cần phân biệt Software Counter và High-Speed Counter (HSC).
Software Counter được thực hiện trong chương trình PLC, thường sử dụng dữ liệu Input mà CPU nhìn thấy khi khối được gọi.
High-Speed Counter sử dụng phần cứng hoặc tài nguyên chuyên dụng để ghi nhận xung tốc độ cao theo cấu hình, không phụ thuộc việc chương trình chính đọc từng cạnh.
Software Counter phù hợp với nhiều hệ thống đếm sản phẩm tốc độ thông thường. HSC phù hợp hơn khi cần đếm encoder hoặc tín hiệu tần số cao vượt giới hạn nhận xung của chương trình tuần hoàn.
Không nên mặc định dùng CTU thông thường để đếm tất cả các xung tốc độ cao.
Internal Link Bài 12: High Speed Counter PLC – Nguyên lý và ứng dụng
2. Cấu trúc Counter PLC: CU, CD, R, LD, PV, CV và Q
2.1. Các tham số cơ bản của bộ đếm
Một Counter IEC có thể có các tham số khác nhau tùy loại.
| Ký hiệu | Tên đầy đủ | Chức năng |
|---|---|---|
| CU | Count Up | Đếm tăng theo cạnh lên |
| CD | Count Down | Đếm giảm theo cạnh lên |
| R | Reset | Xóa giá trị đếm |
| LD / LOAD | Load | Nạp giá trị đặt vào CV |
| PV | Preset Value | Giá trị đặt |
| CV | Current Value | Giá trị đếm hiện tại |
| Q | Counter Output | Trạng thái đạt điều kiện |
| QU | Count Up Status | TRUE khi CV ≥ PV |
| QD | Count Down Status | TRUE khi CV ≤ 0 |
Siemens S7-1200 mô tả CTU tăng CV khi CU chuyển 0 → 1, CTD giảm CV khi CD chuyển 0 → 1, còn CTUD kết hợp hai hướng đếm. (Xem thêm>>>)
2.2. Sơ đồ khối Counter CTU
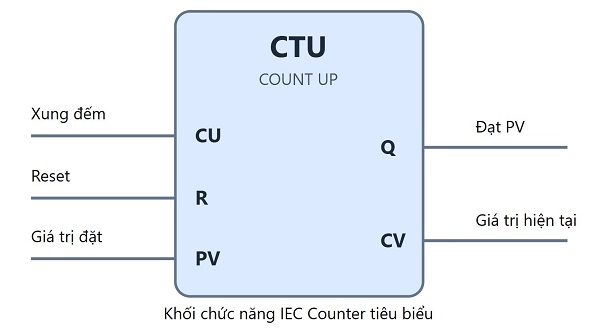
2.3. Preset Value – PV là gì?
Preset Value (PV) là giá trị đặt để Counter xác định mốc đếm cần đạt.
Ví dụ, một máy đóng gói cần đủ 12 sản phẩm trong mỗi thùng:
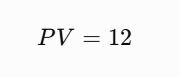
Khi CV đạt 12, ngõ ra Q của CTU tiêu chuẩn chuyển TRUE.
Ở CTU Siemens, điều kiện Q là:
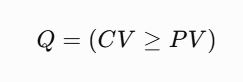
Vì vậy Q không chỉ bật khi CV đúng bằng PV. Nếu Counter tiếp tục tăng lên 13 hoặc 14, Q vẫn TRUE cho đến khi giá trị thay đổi khiến điều kiện không còn đúng hoặc Counter bị Reset.
2.4. Current Value – CV là gì?
Current Value (CV) là số đếm hiện tại.
Ví dụ:
| Sự kiện | CV |
|---|---|
| Sau Reset | 0 |
| Sản phẩm thứ 1 | 1 |
| Sản phẩm thứ 2 | 2 |
| Sản phẩm thứ 3 | 3 |
| Sản phẩm thứ 12 | 12 |
CV thường được sử dụng để hiển thị trên HMI, tính sản lượng hoặc làm điều kiện chuyển bước.
2.5. Reset – Xóa Counter
Reset được sử dụng để đưa số đếm về giá trị khởi tạo.
Với CTU Siemens, khi R ở trạng thái TRUE theo điều kiện thực thi, CV được đưa về 0.
Cần xác định chính xác khi nào Reset được phép thực hiện.
Nếu chương trình tự động Reset ngay khi đạt PV, tín hiệu Q có thể chỉ tồn tại rất ngắn về mặt logic, thậm chí bị mất trước khi chương trình khác xử lý.
Đối với máy đóng gói, nên chốt trạng thái “đã đủ sản phẩm”, sau đó Reset Counter ở bước bắt đầu thùng mới.
2.6. Load – Nạp giá trị vào Counter
CTD và CTUD thường có chân LD hoặc LOAD.
Chức năng này cho phép nạp PV vào CV theo điều kiện của khối.
Ví dụ, một Counter đếm lùi được nạp:
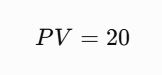
Khi LOAD được kích hoạt, CV nhận giá trị 20. Sau đó, mỗi xung CD hợp lệ làm CV giảm một đơn vị.
2.7. Instance Memory của Counter
Counter phải lưu trạng thái số đếm và thông tin liên quan giữa các lần thực thi.
Trong Siemens S7-1200, mỗi IEC Counter sử dụng một cấu trúc dữ liệu trong Data Block. Số lượng Counter có thể sử dụng phụ thuộc tài nguyên bộ nhớ và giới hạn của CPU. (tham khảo thêm>>>)
Mỗi bộ đếm độc lập nên được thiết kế với instance riêng, trừ trường hợp có chủ đích dùng chung cấu trúc dữ liệu và đã xác nhận hành vi.
3. CTU trong PLC – Count Up, bộ đếm tiến
3.1. Nguyên lý hoạt động của CTU
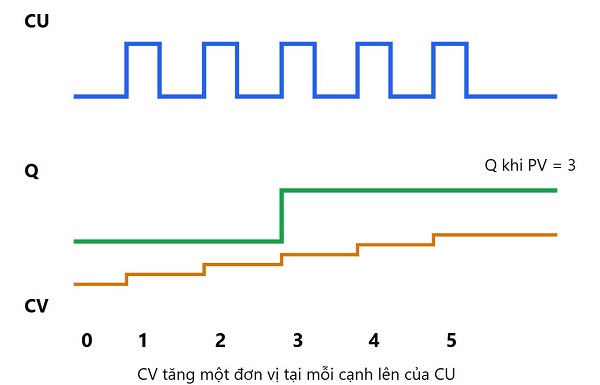
CTU (Count Up) là bộ đếm tăng, mỗi cạnh lên hợp lệ ở đầu vào CU làm giá trị CV tăng một đơn vị.
Giả sử:
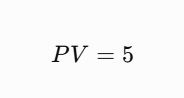
Ban đầu:
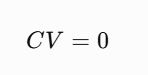
Sau năm cạnh lên:
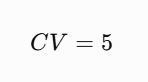
Khi đó:
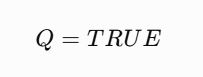
Nếu tiếp tục nhận thêm một cạnh, CV có thể tăng lên 6, với điều kiện chưa đạt giới hạn kiểu dữ liệu.
Một điểm quan trọng: CTU không tự động dừng đếm khi đạt PV. Trong hoạt động tiêu chuẩn của CTU Siemens, Counter vẫn có thể tăng đến giới hạn của kiểu dữ liệu và Q vẫn TRUE khi CV ≥ PV.
3.2. Giản đồ thời gian CTU
3.3. Bảng trạng thái CTU với PV = 5
| Lần kích hoạt | CU | CV | Q |
|---|---|---|---|
| Ban đầu | FALSE | 0 | FALSE |
| Cạnh lên thứ nhất | FALSE → TRUE | 1 | FALSE |
| Cạnh lên thứ hai | FALSE → TRUE | 2 | FALSE |
| Cạnh lên thứ ba | FALSE → TRUE | 3 | FALSE |
| Cạnh lên thứ tư | FALSE → TRUE | 4 | FALSE |
| Cạnh lên thứ năm | FALSE → TRUE | 5 | TRUE |
| Cạnh lên thứ sáu | FALSE → TRUE | 6 | TRUE |
| Reset | R = TRUE | 0 | FALSE |
Để hai lần đếm liên tiếp được ghi nhận, đầu vào CU phải trở lại trạng thái FALSE giữa hai cạnh lên, hoặc hệ thống phải cung cấp hai sự kiện riêng biệt theo cơ chế của bộ đếm.
3.4. Lập trình CTU bằng Ladder Diagram
Ví dụ, cảm biến quang đếm sản phẩm và bật tín hiệu Batch_Full khi đủ 10 sản phẩm.
|----[ Product_Sensor ]-----[ CTU Counter_01 ]----|
                               CU
                               R  := Reset_Batch
                               PV := 10
                               Q  => Batch_Full
                               CV => Product_Count

|----[ Batch_Full ]---------------( Batch_Done )-|
Khối CTU cần được cấu hình instance và kiểu dữ liệu phù hợp.
Nếu cảm biến phát tín hiệu ON dài hơn một lần quét, CTU vẫn chỉ tăng một lần với điều kiện khối được gọi nhất quán và có một cạnh lên hợp lệ.
3.5. Lập trình CTU bằng Structured Text
Ví dụ minh họa với instance IEC Counter:
// Instance khai báo trong FB:
// ProductCounter : CTU;
// ProductCount   : INT;
// BatchFull      : BOOL;

ProductCounter(
    CU := Product_Sensor,
    R  := Reset_Batch,
    PV := 10,
    Q  => BatchFull,
    CV => ProductCount
);
Trong Siemens TIA Portal, lệnh Counter có thể được gọi bằng instance DB trong SCL, với các tham số tương ứng. (Tham khảo thêm>>>)
3.6. Ứng dụng CTU đếm sản phẩm
Giả sử một dây chuyền đóng hộp yêu cầu 24 sản phẩm trong mỗi thùng.
Ta có:
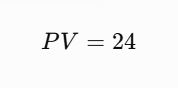
Mỗi sản phẩm đi qua cảm biến tạo một cạnh lên được PLC ghi nhận.
Khi CV đạt 24, chương trình chốt Carton_Full, ngừng hoặc chuyển hướng cấp sản phẩm theo logic thiết kế, xác nhận thùng được thay và chỉ Reset khi bắt đầu một thùng mới.
Không nên Reset ngay khi CV = 24 nếu hệ thống chưa xác nhận công đoạn đóng thùng hoàn thành.
3.7. Lỗi đếm nhiều lần cho một sản phẩm
Nếu cảm biến tạo nhiều cạnh lên khi một sản phẩm đi qua, CTU có thể đếm nhiều lần.
Nguyên nhân có thể là bề mặt sản phẩm không đồng nhất, rung cơ khí, nhiễu hoặc vị trí lắp cảm biến chưa phù hợp.
Giải pháp không chỉ là thêm Timer chống đếm trùng; cần xác định nguyên nhân tín hiệu thực tế và bảo đảm không bỏ sót sản phẩm tiếp theo.
4. CTD trong PLC – Count Down, bộ đếm lùi
4.1. Nguyên lý hoạt động CTD
CTD (Count Down) dùng để giảm giá trị CV mỗi khi nhận một cạnh lên hợp lệ ở đầu vào CD.
Trong ứng dụng thông thường, CTD được nạp giá trị ban đầu thông qua chân LOAD trước khi bắt đầu đếm.
Ví dụ, một hệ thống cần sử dụng 15 sản phẩm:
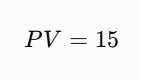
Khi LOAD hợp lệ:
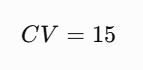
Sau mỗi sản phẩm được sử dụng:
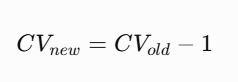
Khi CV đạt 0, Q của CTD tiêu chuẩn Siemens là TRUE.
4.2. Sơ đồ chức năng CTD
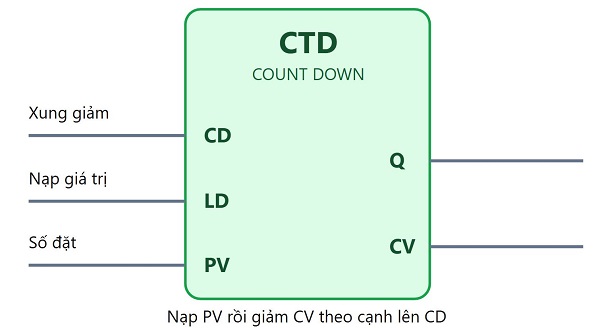
4.3. Bảng trạng thái CTD với PV = 5
| Sự kiện | CV | Q |
|---|---|---|
| LOAD | 5 | FALSE |
| Xung thứ nhất | 4 | FALSE |
| Xung thứ hai | 3 | FALSE |
| Xung thứ ba | 2 | FALSE |
| Xung thứ tư | 1 | FALSE |
| Xung thứ năm | 0 | TRUE |
Với CTD IEC Siemens, Q TRUE khi CV ≤ 0. Phạm vi đếm giảm phụ thuộc kiểu dữ liệu: nếu sử dụng số nguyên không dấu, giới hạn thấp nhất là 0; nếu sử dụng kiểu có dấu, giá trị có thể tiếp tục giảm trong phạm vi kiểu dữ liệu. (Tham khảo thêm>>>)
4.4. Ví dụ CTD quản lý số sản phẩm còn lại
Giả sử máy có 100 linh kiện trong khay.
Khi một linh kiện được lấy ra, CTD giảm một đơn vị.
Khi CV = 0, hệ thống có thể đưa ra tín hiệu yêu cầu nạp khay mới.
Ứng dụng này thích hợp khi số lượng ban đầu đã được xác nhận và việc lấy mỗi linh kiện có tín hiệu phản hồi tin cậy.
4.5. Lập trình CTD bằng Structured Text
// Instance khai báo trước:
// RemainingCounter : CTD;
// RemainingCount   : INT;
// TrayEmpty        : BOOL;

RemainingCounter(
    CD := Part_Consumed,
    LD := Load_New_Tray,
    PV := 100,
    Q  => TrayEmpty,
    CV => RemainingCount
);
Với ví dụ trên, khi bắt đầu khay mới, Load_New_Tray phải được tạo theo một trình tự được kiểm soát để nạp giá trị 100.
Nếu Part_Consumed là tín hiệu giữ TRUE trong thời gian dài, Counter vẫn chỉ giảm tại cạnh lên hợp lệ, không tự giảm ở tất cả chu kỳ quét.
4.6. Những rủi ro khi sử dụng CTD
Nếu quá trình lấy linh kiện không được xác nhận đầy đủ, CV có thể khác số lượng vật lý thực tế.
Ví dụ, robot gắp linh kiện nhưng bị rơi trước khi hoàn thành công đoạn. Nếu chương trình đếm ngay từ lúc robot phát lệnh gắp, số lượng tồn kho trong chương trình có thể không phản ánh số linh kiện thực sự đã sử dụng.
Do đó, cần định nghĩa rõ sự kiện được tính là một lần tiêu thụ hợp lệ, chẳng hạn tín hiệu hoàn thành một thao tác hoặc xác nhận qua cảm biến.
5. CTUD trong PLC – Bộ đếm tiến và lùi
5.1. CTUD là gì?
CTUD (Count Up/Down) là bộ đếm có thể tăng hoặc giảm CV theo hai đầu vào riêng biệt.
-
CU nhận xung tăng.
-
CD nhận xung giảm.
-
R đưa CV về 0.
-
LD nạp giá trị PV vào CV.
-
QU cho biết CV ≥ PV.
-
QD cho biết CV ≤ 0.
Chức năng này đặc biệt phù hợp với hệ thống cần theo dõi số lượng vào và ra một khu vực hoặc số lượng sản phẩm đang tồn tại trong một công đoạn.
5.2. Sơ đồ chức năng CTUD
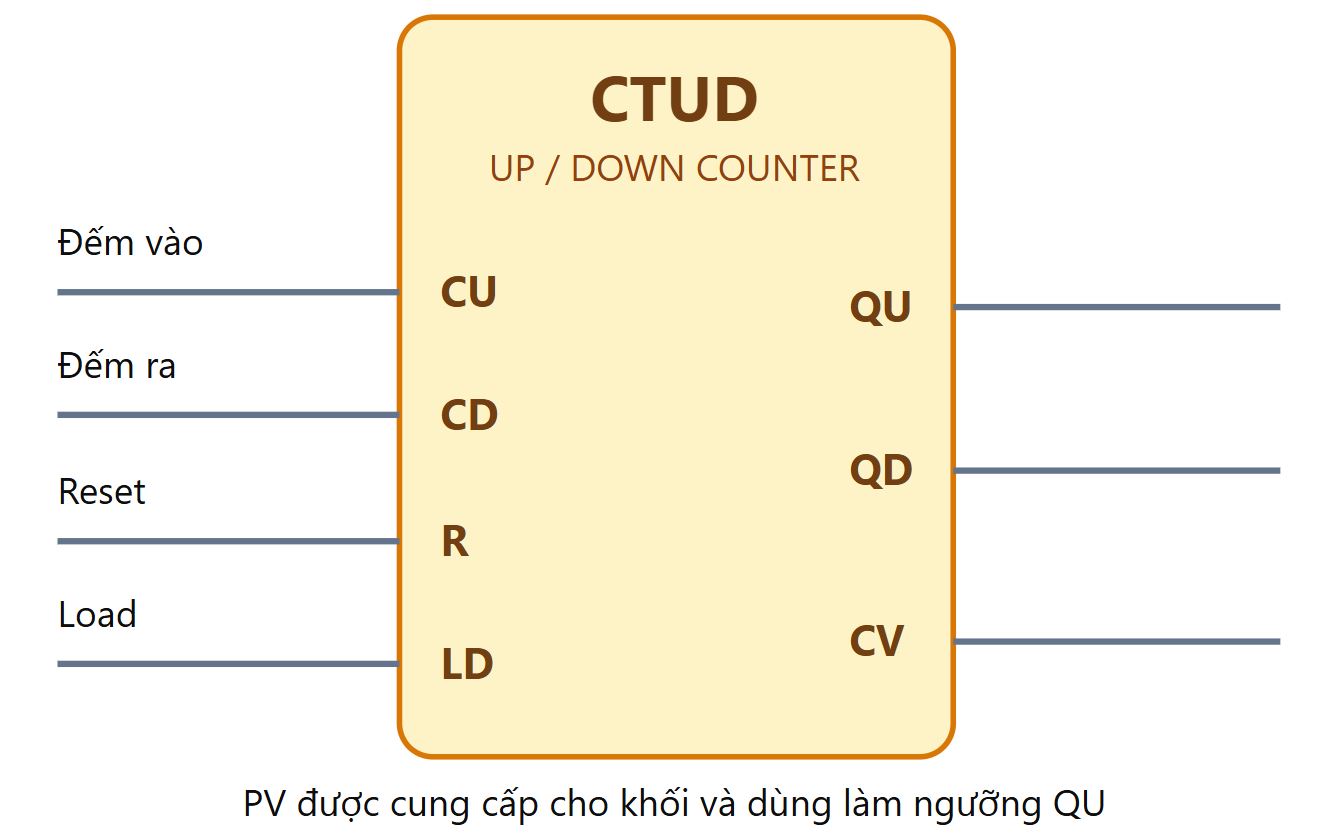
5.3. Ví dụ CTUD đếm số pallet trong kho
Giả sử khu vực trung chuyển có sức chứa tối đa 20 pallet.
Một cảm biến xác nhận pallet vào khu vực, còn một cảm biến khác xác nhận pallet ra.
Khi một pallet vào:
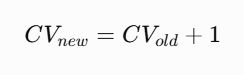
Khi một pallet ra:
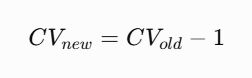
Nếu:
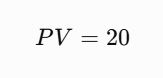
thì QU TRUE khi CV ≥ 20, cho phép chương trình xác định khu vực đã đạt hoặc vượt ngưỡng sức chứa.
Tương tự, QD TRUE khi CV ≤ 0, cho biết giá trị số đếm không còn dương.
Cần bổ sung logic không cho nhận pallet khi đã đạt sức chứa, cũng như xác nhận hướng chuyển động và tránh đếm trùng.
5.4. Lập trình CTUD bằng Structured Text
// Instance khai báo trước:
// PalletCounter : CTUD;
// PalletCount   : INT;
// AreaFull      : BOOL;
// AreaEmpty     : BOOL;

PalletCounter(
    CU := Pallet_Entry_Confirmed,
    CD := Pallet_Exit_Confirmed,
    R  := Reset_Inventory,
    LD := Load_Inventory,
    PV := 20,
    QU => AreaFull,
    QD => AreaEmpty,
    CV => PalletCount
);
Cách khai báo và gọi instance cần được điều chỉnh theo dòng CPU và phiên bản phần mềm đang sử dụng.
5.5. Điều gì xảy ra khi CU và CD cùng có cạnh lên?
Đây là trường hợp cần kiểm tra đặc biệt.
Hành vi của bộ đếm khi hai đầu vào CU và CD cùng tạo sự kiện trong một lần thực thi phụ thuộc cách triển khai lệnh và thứ tự xử lý của nền tảng. Không nên giả định mọi PLC sẽ tự cộng và trừ để triệt tiêu thành 0.
Với ứng dụng kho hoặc băng tải hai chiều, chương trình nên có quy tắc rõ ràng để xác định sự kiện vào/ra hợp lệ và xử lý tình huống hai tín hiệu cùng tác động.
Nếu yêu cầu đếm hai sự kiện độc lập có thể xảy ra đồng thời, có thể cần hai bộ đếm sự kiện riêng rồi tính số tồn thay vì phụ thuộc một khối CTUD đơn lẻ.
5.6. Khi nào nên dùng CTUD thay vì CTU?
CTUD phù hợp khi giá trị có thể tăng hoặc giảm và cả hai thay đổi đều là sự kiện cần ghi nhận.
Ví dụ:
-
Số người trong khu vực.
-
Số pallet trong kho.
-
Số sản phẩm đang ở trên đoạn băng tải.
-
Số linh kiện trong vùng đệm.
-
Số sản phẩm đang chờ công đoạn tiếp theo.
Nếu hệ thống chỉ cần đếm số lượng sản phẩm đã hoàn thành, CTU thường đơn giản và phù hợp hơn.
6. Rising Edge và Falling Edge – Vì sao Counter phải bắt cạnh xung?
6.1. Rising Edge là gì?
Rising Edge hay cạnh lên là thời điểm tín hiệu chuyển từ trạng thái FALSE sang TRUE.
Với tín hiệu Digital:
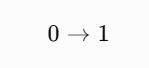
Ví dụ, cảm biến quang đang OFF, khi sản phẩm đi qua cảm biến chuyển ON. Sự thay đổi này tạo một cạnh lên.
CTU IEC thường dùng cạnh lên của CU để thực hiện một lần tăng CV.
6.2. Falling Edge là gì?
Falling Edge hay cạnh xuống là thời điểm tín hiệu chuyển từ TRUE sang FALSE.
Biểu diễn:
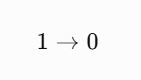
Nếu chương trình cần đếm khi sản phẩm rời khỏi vùng cảm biến, có thể sử dụng khối phát hiện cạnh xuống rồi chuyển kết quả thành sự kiện đếm.
6.3. Tại sao không nên dùng trực tiếp mức TRUE để cộng biến?
Xét chương trình:
IF Product_Sensor THEN
    Product_Count := Product_Count + 1;
END_IF;
Nếu cảm biến duy trì TRUE trong 100ms, trong khi chương trình được gọi mỗi 10ms, đoạn lệnh có thể cộng nhiều lần cho cùng một sản phẩm.
Số lần cộng xấp xỉ:
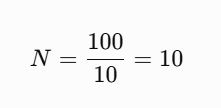
Đây là kết quả lý thuyết phụ thuộc thời điểm lấy mẫu. Trong thực tế, số lần thực thi khi tín hiệu TRUE có thể khác tùy pha và Jitter.
Vì vậy, một sản phẩm có thể bị tính thành khoảng 10 sản phẩm.
6.4. Phát hiện cạnh lên bằng R_TRIG
Trong Structured Text theo IEC 61131-3, có thể sử dụng R_TRIG nếu môi trường hỗ trợ.
// Khai báo:
// ProductEdge : R_TRIG;

ProductEdge(CLK := Product_Sensor);

IF ProductEdge.Q THEN
    Product_Count := Product_Count + 1;
END_IF;
ProductEdge.Q chỉ TRUE trong một lần thực thi khi phát hiện cạnh lên hợp lệ của Product_Sensor.
Nếu đã sử dụng khối CTU chuẩn có sẵn chức năng phát hiện cạnh lên tại CU, không cần bổ sung R_TRIG chỉ để thực hiện lại cùng một chức năng, trừ khi chương trình có yêu cầu xử lý sự kiện riêng.
6.5. Tự lập trình bắt cạnh bằng biến nhớ
Có thể thực hiện bằng cách lưu trạng thái trước đó:
Product_RisingEdge :=
    Product_Sensor AND NOT Product_Sensor_Old;

Product_Sensor_Old := Product_Sensor;
Khi cảm biến chuyển từ FALSE sang TRUE:
-
Product_Sensor = TRUE -
Product_Sensor_Old = FALSE -
Product_RisingEdge = TRUE
Sau khi cập nhật biến nhớ, ở chu kỳ tiếp theo nếu cảm biến tiếp tục TRUE thì điều kiện cạnh lên không còn thỏa mãn.
Cần bảo đảm biến Product_Sensor_Old lưu trạng thái giữa các lần gọi và được khởi tạo hợp lý.
6.6. Bắt cạnh không giải quyết mọi vấn đề đếm trùng
Nếu cảm biến vật lý liên tục dao động ON/OFF do rung hoặc nhiễu, mỗi lần chuyển từ OFF sang ON vẫn tạo một cạnh lên mới.
Vì vậy, CTU hoặc R_TRIG vẫn có thể đếm trùng.
Giải pháp có thể gồm điều chỉnh cảm biến, sử dụng Input Filter, cấu hình phát hiện cạnh phù hợp và bổ sung logic chống kích hoạt lại theo đặc tính sản phẩm.
6.7. Sự khác nhau giữa phát hiện cạnh và bắt xung phần cứng
R_TRIG trong chương trình chỉ phát hiện thay đổi mà chương trình có thể quan sát được.
Nếu một xung ON xuất hiện và biến mất hoàn toàn giữa hai lần lấy mẫu, R_TRIG không thể phát hiện xung đó từ dữ liệu Input đã bị bỏ sót.
Trong trường hợp xung ngắn, cần đánh giá chức năng Pulse Catch, Hardware Interrupt hoặc HSC.
Internal Link Bài 11: Interrupt trong PLC – Xử lý sự kiện và ngắt phần cứng
7. Counter PLC và Scan Time: Khi nào xảy ra mất xung?
7.1. Quan hệ giữa Counter và chu kỳ quét PLC
Counter phần mềm thường hoạt động dựa trên các trạng thái tín hiệu mà chương trình nhìn thấy.
Nếu Input Image được cập nhật theo chu kỳ, thời điểm cảm biến chuyển trạng thái không nhất thiết trùng với thời điểm CPU đọc Input.
Giả sử chương trình sử dụng Input được cập nhật mỗi 10ms và cảm biến tạo một xung dài 2ms.
Nếu xung nằm hoàn toàn giữa hai lần cập nhật, Counter có thể không nhận được cạnh lên.
7.2. Công thức tính thời gian xung cảm biến
Giả sử sản phẩm di chuyển qua vùng phát hiện hữu hiệu dài \(L\) với tốc độ \(v\).
Thời gian sản phẩm nằm trong vùng cảm biến:
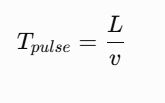
Trong đó:
-
(Tpulse): Thời gian tín hiệu ON, đơn vị giây.
-
(L): Chiều dài phát hiện hữu hiệu, đơn vị mét.
-
(v): Tốc độ dịch chuyển, đơn vị m/s.
Ví dụ:
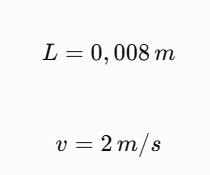
Thời gian xung lý tưởng:
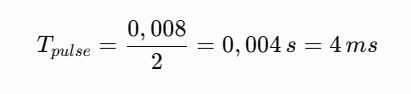
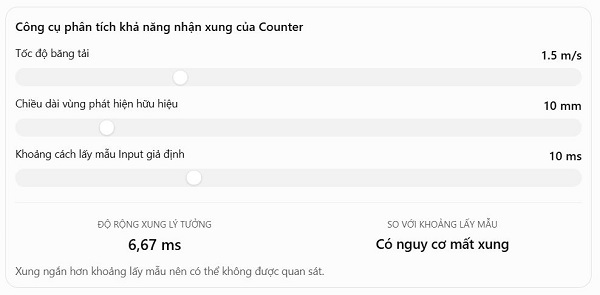
Nếu Input được lấy mẫu mỗi 10ms, một xung 4ms có nguy cơ bị bỏ sót trong mô hình lấy mẫu tuần hoàn thông thường.
7.3. Bộ tính tốc độ băng tải và độ rộng xung
7.4. Input Filter và khả năng mất xung
Input Filter được sử dụng để loại bỏ nhiễu hoặc xung ngắn không mong muốn.
Nếu thời gian lọc lớn hơn độ rộng xung mà cảm biến tạo ra, tín hiệu có thể bị loại bỏ trước khi chương trình nhận được.
Ví dụ, một cảm biến tạo xung 3ms nhưng bộ lọc yêu cầu trạng thái ổn định 6ms, tín hiệu ON có thể không được công nhận tùy cơ chế lọc.
Vì vậy, trước khi tăng tốc độ băng tải cần kiểm tra bộ lọc đầu vào và thời gian đáp ứng của cảm biến.
7.5. Điều kiện cần để đếm nhiều sản phẩm liên tiếp
Không chỉ khoảng ON mà cả khoảng OFF giữa hai sản phẩm cũng rất quan trọng.
Nếu hai sản phẩm đi sát nhau khiến cảm biến luôn ON, CTU chỉ thấy một cạnh lên mặc dù thực tế có hai sản phẩm.
Một hệ thống đếm phải có khả năng phân biệt được khoảng cách giữa hai vật thể.
Ví dụ, khi hai hộp nối tiếp nhau không có khoảng hở đủ để cảm biến trở về OFF, Counter theo cạnh lên đơn giản không thể tự xác định đã có hai hộp.
Có thể phải dùng cảm biến khác, xử lý hình dạng sản phẩm, giải pháp đo chiều dài hoặc thuật toán chuyên dụng.
Internal Link Bài 05: Chu kỳ quét PLC – Scan Time và Response Time
8. Retentive Counter – Lưu số đếm sau khi PLC mất điện
8.1. Counter có tự giữ số đếm khi mất nguồn không?
Không phải mọi Counter đều tự động lưu giá trị sau khi mất nguồn.
Khả năng giữ CV phụ thuộc loại PLC, cấu hình Retentive Memory và cách tổ chức dữ liệu Counter.
Trên Siemens S7-1200, dữ liệu CTU, CTD và CTUD có thể bị mất khi kết thúc phiên RUN và khởi động lại, trừ khi cấu trúc dữ liệu Counter được cấu hình Retentive. (Xem thêm>>>)
8.2. Khi nào nên sử dụng Retentive Counter?
Những ứng dụng thường cần lưu giữ số đếm gồm:
-
Tổng sản lượng tích lũy.
-
Số chu kỳ vận hành của máy.
-
Tổng số lần đóng/cắt thiết bị.
-
Số lượng nguyên liệu đã sử dụng.
-
Bộ đếm phục vụ bảo trì định kỳ.
Ví dụ, một máy dập cần bảo trì sau 100.000 chu kỳ. Bộ đếm tổng chu kỳ cần được lưu giữ theo chính sách phù hợp để không trở về 0 mỗi lần tắt máy.
8.3. Khi nào không nên lưu giữ Counter?
Đối với bộ đếm sản phẩm của một thùng đang đóng gói, việc giữ số đếm qua mất nguồn có thể gây nhầm lẫn nếu vật liệu đã được di chuyển thủ công trong thời gian máy dừng.
Ví dụ, trước khi mất điện Counter ghi nhận 8/12 sản phẩm. Khi cấp nguồn trở lại, người vận hành có thể đã lấy sản phẩm ra hoặc thay thùng mới.
Nếu chương trình chỉ tiếp tục đếm từ 8 mà không kiểm tra trạng thái vật lý, thùng có thể được đóng thiếu hoặc thừa sản phẩm.
Vì vậy, việc giữ CV phải gắn với quy trình phục hồi công nghệ.
8.4. Phân biệt bộ đếm tổng và bộ đếm lô
Một chương trình nên phân tách:
Total_Count: Tổng số sản phẩm hoàn thành, thường được lưu giữ.
Batch_Count: Số sản phẩm của lô hoặc thùng hiện tại, được Reset theo trình tự sản xuất.
Ví dụ, khi một thùng đã được xác nhận hoàn thành:
IF Carton_Completed_Event THEN
    Carton_Total := Carton_Total + 1;
END_IF;
Còn Batch_Count sẽ được Reset khi chu trình thùng mới bắt đầu, không phải khi PLC mất điện hoặc khi cảm biến phát hiện thêm sản phẩm.
8.5. Chọn kiểu dữ liệu để tránh tràn Counter
Giả sử bộ đếm sử dụng INT 16 bit có dấu:
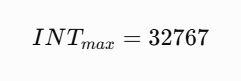
Nếu máy sản xuất 50.000 sản phẩm/ngày, kiểu INT không đủ để biểu diễn tổng sản lượng một ngày.
Có thể sử dụng DINT 32 bit có dấu:
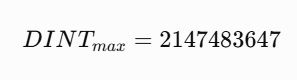
Tuy nhiên, khi hệ thống hoạt động lâu dài hoặc tổng sản lượng lớn, vẫn cần tính toán giới hạn dữ liệu và phương án xử lý tràn.
Một số PLC hỗ trợ Counter với các kiểu số nguyên khác nhau, nhưng không nên mặc định mọi kiểu đều được hỗ trợ trên mọi CPU.
8.6. Dữ liệu Counter và vấn đề sao lưu
Khi sử dụng Counter tổng sản lượng có giá trị kinh doanh, cần xác định phương án sao lưu phù hợp.
Có thể lưu một số dữ liệu lên SCADA, HMI, Historian hoặc hệ thống cơ sở dữ liệu theo yêu cầu nhà máy.
Không nên nhầm việc biến được cấu hình Retentive với việc dữ liệu đã được sao lưu độc lập để có thể phục hồi khi thay CPU hoặc mất thiết bị.
Internal Link Bài 08: Bộ nhớ PLC – Retentive Memory và quản lý dữ liệu
9. Lập trình Counter bằng Ladder Diagram và Structured Text
9.1. Ví dụ Ladder – CTU đếm đủ 10 sản phẩm
Giả sử Input I0.0 được nối với cảm biến quang và chương trình cần đếm đủ 10 sản phẩm.
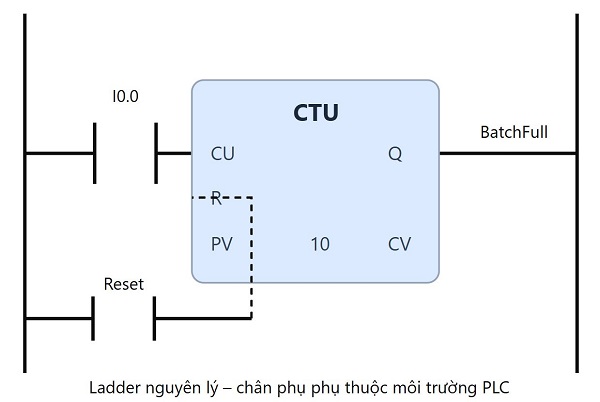
Ở đây, kênh Input phải được cấu hình đúng và Counter phải có instance hợp lệ.
Khi cảm biến tạo 10 cạnh lên, Q được bật. Tín hiệu Q có thể được sử dụng để tạo yêu cầu kết thúc lô.
9.2. Ví dụ Structured Text đếm sản phẩm
// Khai báo trước trong FB:
// ProductCounter : CTU;
// ProductCount   : INT;
// BatchReached   : BOOL;

ProductCounter(
    CU := Product_Sensor,
    R  := Reset_Batch,
    PV := 10,
    Q  => BatchReached,
    CV => ProductCount
);
Để tránh kết thúc lô sai khi lệnh Reset xảy ra ngoài ý muốn, chương trình cần kiểm soát quyền Reset thông qua trạng thái máy.
9.3. Lập trình bộ đếm tiến và lùi bằng logic riêng
Đối với các ứng dụng có yêu cầu kiểm soát hướng, kỹ sư có thể sử dụng hai tín hiệu sự kiện đã được xác nhận.
Ví dụ:
// EntryEdge và ExitEdge là hai instance R_TRIG độc lập.

EntryEdge(CLK := Entry_Confirmed);
ExitEdge(CLK := Exit_Confirmed);

IF EntryEdge.Q AND NOT ExitEdge.Q THEN
    Inventory_Count := Inventory_Count + 1;

ELSIF ExitEdge.Q AND NOT EntryEdge.Q THEN
    Inventory_Count := Inventory_Count - 1;

ELSIF EntryEdge.Q AND ExitEdge.Q THEN
    Simultaneous_Event_Fault := TRUE;
END_IF;
Đây là phương án xử lý đồng thời theo chính sách lựa chọn: khi có hai sự kiện cùng lúc, chương trình không cập nhật số đếm mà tạo cảnh báo.
Trong ứng dụng thực tế, có thể cần ghi nhận cả hai sự kiện độc lập thay vì loại bỏ chúng. Quy tắc xử lý phải dựa trên đặc điểm thiết bị và yêu cầu sản xuất.
9.4. Bắt cạnh cho tín hiệu hoàn thành chu kỳ máy
Đếm sản lượng không nhất thiết phải sử dụng cảm biến quang.
Ví dụ, một máy dập phát tín hiệu Cycle_Completed khi kết thúc mỗi chu kỳ.
CycleEdge(CLK := Cycle_Completed);

IF CycleEdge.Q THEN
    Total_Cycles := Total_Cycles + 1;
END_IF;
Ưu điểm của việc đếm theo tín hiệu hoàn thành là có thể gắn số đếm với một công đoạn đã thực sự đạt điều kiện.
Tuy nhiên, nếu Cycle_Completed không được reset đúng cách hoặc tín hiệu bị phát lặp, vẫn có nguy cơ sai số.
9.5. Sử dụng Counter để kích hoạt công đoạn tiếp theo
Một ứng dụng thường gặp là sau khi đủ số sản phẩm, PLC phát lệnh chuyển thùng.
IF BatchReached THEN
    Carton_Transfer_Request := TRUE;
END_IF;
Tuy nhiên, không nên sử dụng trực tiếp BatchReached để đồng thời Reset Counter khi chưa có xác nhận quá trình thay thùng.
Phương án phù hợp hơn là dùng State Machine để quản lý từng bước.
10. So sánh Counter Siemens, Mitsubishi và Rockwell
10.1. Counter trên Siemens S7-1200 và S7-1500
Siemens cung cấp các khối IEC Counter CTU, CTD và CTUD.
Các khối được sử dụng trong LAD/FBD/SCL với những tham số phù hợp.
Đặc điểm quan trọng:
-
CTU đếm tăng theo cạnh lên CU.
-
CTD đếm giảm theo cạnh lên CD.
-
CTUD kết hợp hai hướng.
-
PV là giá trị đặt.
-
CV là giá trị hiện tại.
-
Instance DB lưu dữ liệu Counter.
-
Có khả năng cấu hình dữ liệu Retentive theo CPU.
Siemens cũng hỗ trợ nhiều kiểu số nguyên cho Counter trong phạm vi tương ứng. (Xem thêm tài liệu >>>)
10.2. Counter trên Mitsubishi MELSEC iQ-F
Mitsubishi MELSEC iQ-F FX5 cung cấp Function Block tiêu chuẩn CTU, CTD và CTUD cùng một số biến thể. (Xem thêm tài liệu>>>)
Bên cạnh các Function Block IEC, nhiều dòng Mitsubishi còn có hệ thống Counter Device như C trong các lệnh truyền thống.
Điều cần chú ý là các Counter Device truyền thống có thể có hành vi Reset, giới hạn giá trị và cơ chế lưu giữ khác với IEC Function Block.
Ví dụ về nguyên lý:
X0 ---- C0 K10Đây là dạng ký hiệu minh họa cho tư duy sử dụng Counter Device. Cú pháp lệnh cụ thể và khả năng sử dụng phải được xác minh theo dòng CPU và phần mềm GX Works đang dùng.
Không nên tự động chuyển CTU IEC thành một lệnh Device Counter truyền thống chỉ vì cả hai đều có chức năng đếm tiến.
10.3. Counter trên Rockwell Logix 5000
Rockwell sử dụng CTU và CTD trong hệ lệnh Ladder, với cấu trúc COUNTER.
Những trường quan trọng gồm:
| Thành phần | Ý nghĩa |
|---|---|
.ACC |
Giá trị tích lũy |
.PRE |
Giá trị đặt |
.DN |
Trạng thái hoàn thành |
.CU |
Trạng thái hỗ trợ đếm tiến |
.CD |
Trạng thái hỗ trợ đếm lùi |
.OV |
Trạng thái Overflow |
.UN |
Trạng thái Underflow |
Với CTU Rockwell, .ACC tăng khi điều kiện rung chuyển sang TRUE theo cơ chế lệnh; .DN được đặt khi số đếm đạt ngưỡng PRE. (Xem thêm tài liệu>>>)
10.4. Điểm khác biệt về Overflow
Trong Rockwell Logix, cấu trúc COUNTER truyền thống sử dụng DINT và có những bit .OV và .UN để báo các tình huống tràn.
Khi bộ đếm vượt giới hạn số nguyên có dấu 32 bit, giá trị có thể quay vòng về phía đối diện theo cơ chế Counter được tài liệu mô tả.
Trong Siemens IEC Counter, khả năng tăng/giảm đến giới hạn phụ thuộc kiểu dữ liệu được chọn.
Do đó, khi chuyển chương trình giữa hai hệ PLC, không được mặc định mọi bộ đếm đều có cùng hành vi tại giới hạn số.
10.5. Bảng so sánh Siemens – Mitsubishi – Rockwell
| Tiêu chí | Siemens S7 | Mitsubishi MELSEC | Rockwell Logix |
|---|---|---|---|
| Đếm tiến | CTU | CTU, Counter Device | CTU |
| Đếm lùi | CTD | CTD, lệnh tương ứng | CTD |
| Đếm tiến/lùi | CTUD | CTUD | CTU/CTD hoặc giải pháp phù hợp |
| Giá trị đặt | PV | PV hoặc hằng/Device | PRE |
| Giá trị hiện tại | CV | CV hoặc Device | ACC |
| Reset | R | Reset/RST theo loại | RES |
| Lưu dữ liệu | Instance DB | FB/Device/Label | COUNTER Tag |
| Chẩn đoán tràn | Theo kiểu và CPU | Theo loại Counter | OV/UN |
Bảng trên dùng để đối chiếu chức năng, không có nghĩa các lệnh của ba hãng tương đương trực tiếp.
10.6. Những lưu ý khi chuyển đổi chương trình
Khi chuyển chương trình Counter giữa các hãng, cần kiểm tra:
-
Counter đếm theo mức tín hiệu hay cạnh.
-
Điều kiện Reset.
-
Giá trị nạp ban đầu.
-
Điều kiện Q/DN.
-
Hành vi khi đạt Preset.
-
Giới hạn kiểu dữ liệu.
-
Xử lý Overflow và Underflow.
-
Khả năng giữ dữ liệu sau mất nguồn.
-
Cách xử lý hai sự kiện CU/CD đồng thời.
-
Hành vi khi Counter không được gọi.
Việc đối chiếu từng điều kiện giúp tránh các lỗi khó phát hiện khi nâng cấp hệ điều khiển.
11. Case Study – Đếm 12 sản phẩm vào một thùng carton
11.1. Mô tả dây chuyền
Xét một dây chuyền đóng gói tự động với nhiệm vụ đưa 12 sản phẩm vào mỗi thùng carton.
Hệ thống gồm:
-
Băng tải cấp sản phẩm.
-
Cảm biến quang phát hiện từng sản phẩm.
-
Băng tải hoặc cơ cấu phân phối thùng.
-
PLC có Digital Input/Output.
-
Biến tần điều khiển động cơ băng tải.
-
Cơ cấu chuyển thùng khi đủ số lượng.
-
HMI hiển thị trạng thái và sản lượng.
11.2. Yêu cầu điều khiển
Dây chuyền phải thực hiện:
-
Kiểm tra máy và băng tải sẵn sàng.
-
Đặt thùng carton tại vị trí nhận sản phẩm.
-
Đếm từng sản phẩm đi vào thùng.
-
Khi đủ 12 sản phẩm, ngừng cấp hoặc chuyển hướng dòng sản phẩm theo cơ cấu.
-
Xác nhận thùng đã hoàn thành.
-
Chuyển thùng đầy ra ngoài.
-
Đưa thùng mới vào vị trí.
-
Reset bộ đếm lô và bắt đầu chu kỳ tiếp theo.
11.3. Bảng I/O tham khảo
| Địa chỉ | Biến | Chức năng |
|---|---|---|
| I0.0 | Start_Button |
Yêu cầu chạy |
| I0.1 | Stop_OK |
Tín hiệu cho phép từ STOP |
| I0.2 | Product_Sensor |
Phát hiện sản phẩm |
| I0.3 | Carton_In_Position |
Thùng ở đúng vị trí |
| I0.4 | Carton_Removed |
Thùng đầy đã rời vị trí |
| I0.5 | Drive_Ready |
Biến tần sẵn sàng |
| Q0.0 | Product_Conveyor_Run |
Lệnh chạy băng tải cấp |
| Q0.1 | Carton_Transfer |
Lệnh chuyển thùng |
| Q0.2 | Run_Lamp |
Đèn RUN |
| Q0.3 | Fault_Lamp |
Đèn lỗi |
Các địa chỉ là ví dụ, không phải sơ đồ đấu dây của một CPU cụ thể.
11.4. Thiết kế các biến Counter
| Biến | Kiểu dữ liệu | Chức năng |
|---|---|---|
Batch_Count |
INT | Sản phẩm trong thùng hiện tại |
Batch_Target |
INT | Số lượng mục tiêu |
Batch_Full |
BOOL | Đạt số lượng |
Carton_Total |
DINT | Tổng số thùng hoàn thành |
Total_Products |
DINT | Tổng sản phẩm tích lũy |
Reset_Batch |
BOOL | Lệnh Reset bộ đếm lô |
Trong ví dụ:
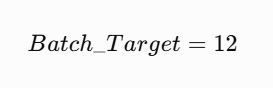
11.5. Thiết kế trạng thái máy
Sử dụng State Machine:
| State | Tên trạng thái | Chức năng |
|---|---|---|
| 0 | IDLE | Chờ lệnh START |
| 10 | WAIT_CARTON | Chờ thùng vào vị trí |
| 20 | COUNTING | Cấp và đếm sản phẩm |
| 30 | BATCH_COMPLETE | Đã đủ số sản phẩm |
| 40 | CARTON_TRANSFER | Chuyển thùng đầy |
| 50 | PREPARE_NEXT | Chuẩn bị thùng mới |
| 90 | FAULT | Xử lý lỗi |
11.6. Ví dụ Structured Text cho Counter và State Machine
Đoạn code dưới đây là logic minh họa rút gọn, giả định các tín hiệu phản hồi đã được xử lý hợp lệ và các instance đã được khai báo trước.
// ProductCounter : CTU;
// ProductEdge    : R_TRIG;
// BatchFull      : BOOL;
// BatchCount     : INT;
// Machine_State  : INT;
// Reset_Batch    : BOOL;

// Counter được gọi nhất quán
ProductCounter(
    CU := Product_Sensor
          AND (Machine_State = 20),
    R  := Reset_Batch,
    PV := 12,
    Q  => BatchFull,
    CV => BatchCount
);

CASE Machine_State OF

    0: // IDLE
        Product_Conveyor_Run := FALSE;
        Carton_Transfer := FALSE;

        IF Start_Request
           AND Drive_Ready
           AND Stop_OK THEN
            Machine_State := 10;
        END_IF;

    10: // WAIT_CARTON
        Product_Conveyor_Run := FALSE;

        IF Carton_In_Position THEN
            Machine_State := 20;
        END_IF;

    20: // COUNTING
        Product_Conveyor_Run := TRUE;

        IF BatchFull THEN
            Product_Conveyor_Run := FALSE;
            Machine_State := 30;
        END_IF;

    30: // BATCH_COMPLETE
        Product_Conveyor_Run := FALSE;

        // Chờ điều kiện cho phép chuyển thùng
        IF Carton_Transfer_Ready THEN
            Machine_State := 40;
        END_IF;

    40: // CARTON_TRANSFER
        Carton_Transfer := TRUE;

        IF Carton_Removed THEN
            Carton_Transfer := FALSE;
            Machine_State := 50;
        END_IF;

    50: // PREPARE_NEXT
        Reset_Batch := TRUE;
        Machine_State := 10;

    90: // FAULT
        Product_Conveyor_Run := FALSE;
        Carton_Transfer := FALSE;

ELSE
    Machine_State := 90;

END_CASE;
Đoạn code minh họa cách dùng State Machine kết hợp CTU. Khi triển khai thật cần hoàn thiện cơ chế Reset theo xung, đồng bộ sự kiện cảm biến, xử lý trạng thái Carton_Removed, tín hiệu lỗi, liên động và tránh cấp sản phẩm trong lúc chuyển thùng.
11.7. Vấn đề quan trọng: Reset Counter đúng thời điểm
Đây là lỗi dễ xảy ra trong hệ đóng gói.
Nếu Counter đạt 12 và chương trình ngay lập tức Reset ở cùng lần quét, tín hiệu BatchFull có thể không được các khối điều khiển khác nhận biết đúng.
Ngoài ra, sản phẩm thứ 13 có thể đã nằm trên băng tải trước khi cơ cấu cấp dừng.
Do đó, cần chốt trạng thái BATCH_COMPLETE, quản lý sản phẩm đang di chuyển và chỉ Reset khi đã xác nhận bắt đầu chu kỳ thùng mới.
11.8. Chống sản phẩm thừa do quán tính băng tải
Giả sử tốc độ băng tải:
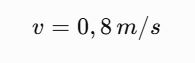
Tổng thời gian từ lúc Counter đạt 12 đến khi dòng sản phẩm dừng hiệu quả:
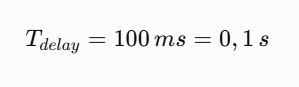
Quãng đường di chuyển trong thời gian này:
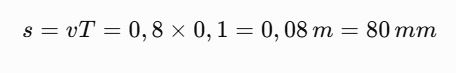
Nếu khoảng cách giữa các sản phẩm nhỏ hơn quãng đường này, có thể xuất hiện thêm sản phẩm đi vào thùng trước khi dòng cấp dừng.
Do đó, cần thiết kế khoảng cách cảm biến, cơ cấu chặn và điều khiển băng tải phù hợp. Counter chính xác không tự động bảo đảm số lượng sản phẩm trong thùng chính xác nếu cơ cấu cấp không được kiểm soát.
11.9. Quản lý số sản phẩm không đạt
Nếu hệ thống có cảm biến hoặc thiết bị kiểm tra chất lượng, nên phân biệt:
-
Total_Detected: Tổng sản phẩm được phát hiện. -
Good_Product_Count: Sản phẩm đạt. -
Reject_Product_Count: Sản phẩm không đạt. -
Batch_Count: Sản phẩm thực sự được chấp nhận vào thùng.
Không nên sử dụng Total_Detected làm số sản phẩm trong thùng nếu có cơ cấu loại bỏ sản phẩm không đạt.
11.10. Bài học từ Case Study
Bộ đếm là công cụ theo dõi số sự kiện, nhưng chất lượng đếm thực tế phụ thuộc cả cảm biến, cơ cấu cơ khí, chương trình và trình tự vận hành.
Một hệ thống đếm tốt không chỉ đạt đúng CV mà còn phải có cơ chế xác nhận số lượng, xử lý mất xung, tránh đếm trùng, quản lý Reset và phục hồi sau sự cố.
12. Những nguyên nhân khiến Counter PLC đếm sai
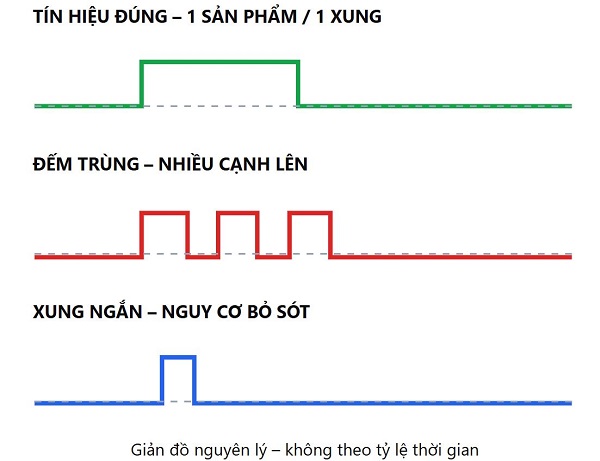
12.1. Cảm biến bị rung hoặc tín hiệu chập chờn
Khi cảm biến liên tục chuyển ON/OFF trong một lần sản phẩm đi qua, Counter có thể ghi nhận nhiều cạnh lên.
Nguyên nhân có thể do cảm biến lắp sai vị trí, vật thể rung, bề mặt sản phẩm có nhiều khoảng trống hoặc nhiễu điện.
12.2. Sản phẩm đi quá sát nhau
Nếu hai sản phẩm không tạo khoảng OFF đủ dài giữa chúng, CTU chỉ thấy một cạnh lên.
Counter có thể đếm thiếu dù cảm biến vẫn phát hiện có vật thể.
Trường hợp này cần xem xét vị trí cảm biến, khoảng cách sản phẩm hoặc phương pháp phát hiện chuyên dụng.
12.3. Xung quá ngắn
Nếu xung xuất hiện và kết thúc giữa hai lần cập nhật Input, phần mềm có thể không nhìn thấy.
Cần kiểm tra độ rộng xung, bộ lọc, chu kỳ cập nhật và khả năng HSC.
12.4. Input Filter không phù hợp
Bộ lọc quá dài có thể loại bỏ xung hợp lệ.
Bộ lọc quá ngắn có thể làm chương trình nhận nhiều nhiễu hoặc dội tín hiệu.
Cần cấu hình theo đặc tính điện và thời gian thực tế.
12.5. Counter bị Reset ngoài ý muốn
Nếu Reset được kích hoạt bởi một điều kiện không ổn định, CV có thể trở về 0 trong lúc máy đang chạy.
Đặc biệt, cần rà soát logic Reset được điều khiển bởi HMI, chương trình Startup hoặc lệnh chuyển công đoạn.
12.6. Lệnh Counter được gọi không nhất quán
Nếu khối Counter không được thực thi theo cách phù hợp với việc phát hiện cạnh, trạng thái cạnh trước đó có thể không được cập nhật đúng mong muốn.
Ví dụ, khối chỉ được gọi trong một số nhánh chương trình và bị bỏ qua khi Input thay đổi, dẫn đến hành vi khó dự đoán.
Nên tổ chức lời gọi Counter rõ ràng trong tác vụ phù hợp và quản lý điều kiện đếm bằng biến logic.
12.7. Sai kiểu dữ liệu hoặc Overflow
Nếu số đếm vượt phạm vi của kiểu dữ liệu, Counter có thể dừng ở giới hạn, phát cờ lỗi hoặc quay vòng tùy nền tảng.
Cần lựa chọn kiểu dữ liệu phù hợp với số lượng tối đa có thể đạt.
12.8. Sai vị trí đếm trong quy trình
Nếu chương trình đếm khi phát lệnh nhưng cơ cấu chưa thực hiện xong, số đếm có thể lớn hơn số sự kiện hoàn thành thực tế.
Ví dụ, đếm một sản phẩm là “đã đóng gói” ngay khi băng tải phát lệnh cấp liệu có thể gây sai lệch nếu sản phẩm bị kẹt.
Cần định nghĩa tín hiệu xác nhận sự kiện hoàn thành.
12.9. Sơ đồ chẩn đoán đếm trùng và mất xung
12.10. Bảng tổng hợp lỗi Counter
| Hiện tượng | Nguyên nhân có thể | Hướng kiểm tra |
|---|---|---|
| Counter đếm trùng | Nhiều cạnh tín hiệu | Đo dạng xung cảm biến |
| Counter đếm thiếu | Xung ngắn, khoảng OFF thiếu | Đo ON/OFF Time |
| CV không tăng | CU không có cạnh hợp lệ | Monitor CU và trạng thái gọi |
| CV liên tục về 0 | Reset không đúng | Kiểm tra R/RES |
| Q không bật | CV chưa đạt PV hoặc sai cấu hình | Monitor CV, PV, Q |
| Đã đủ PV vẫn tiếp tục đếm | Hành vi CTU tiêu chuẩn | Thiết kế chặn hoặc chuyển trạng thái |
| Mất CV sau mất điện | Chưa cấu hình Retentive | Kiểm tra vùng nhớ |
| CV hiển thị sai | Kiểu dữ liệu, địa chỉ, HMI | Kiểm tra tag và dữ liệu |
| Số đếm âm ngoài dự kiến | CTD/CTUD hoặc tràn | Kiểm tra giới hạn và sự kiện |
| Số đếm đúng nhưng thùng sai | Trễ cơ cấu, sản phẩm đi tiếp | Kiểm tra quy trình cơ khí |
13. Quy trình kiểm tra Counter khi đếm sai sản phẩm
13.1. Bước 1 – Xác định sự kiện được đếm
Trước tiên cần thống nhất một lần đếm tương ứng với điều kiện vật lý nào.
Ví dụ, “một sản phẩm đã đi qua cảm biến”, “một sản phẩm đã vào thùng” và “một sản phẩm đã đóng gói hoàn chỉnh” là ba sự kiện khác nhau.
Nếu không xác định đúng điểm đếm, số lượng trong chương trình có thể khác sản lượng thực tế dù Counter hoạt động đúng nguyên lý.
13.2. Bước 2 – Đo tín hiệu cảm biến
Sử dụng thiết bị đo thích hợp để kiểm tra:
-
Biên độ điện áp.
-
Độ rộng xung ON.
-
Khoảng OFF giữa các xung.
-
Số cạnh trong một lần sản phẩm đi qua.
-
Nhiễu và độ ổn định nguồn.
Không chỉ quan sát LED cảm biến vì LED có thể không thể hiện rõ những xung ngắn.
13.3. Bước 3 – Kiểm tra cấu hình Input PLC
Xác nhận kiểu Input PNP/NPN, địa chỉ I/O, Input Filter và giới hạn tần số tín hiệu.
Đối với tín hiệu tốc độ cao, cần xem xét khả năng sử dụng HSC.
13.4. Bước 4 – Kiểm tra trạng thái Counter Online
Giám sát đồng thời:
| Biến | Nội dung |
|---|---|
| CU | Trạng thái xung tăng |
| CD | Trạng thái xung giảm |
| R / LD | Trạng thái Reset/Load |
| PV | Giá trị đặt |
| CV | Giá trị hiện tại |
| Q / QU / QD | Điều kiện đầu ra |
| State | Bước máy đang thực hiện |
Nếu CV tăng khi CU không có sự kiện mong muốn, cần kiểm tra chương trình và trạng thái thực thi.
13.5. Bước 5 – Kiểm tra Cross Reference
Xác định tất cả vị trí trong chương trình có quyền đọc hoặc ghi biến đếm, Reset và Preset.
Một lỗi phổ biến là có nhiều khối chương trình thay đổi cùng một biến đếm mà người bảo trì không biết.
13.6. Bước 6 – Thử nghiệm ở các tốc độ khác nhau
Nên kiểm tra số đếm khi:
-
Băng tải chạy chậm.
-
Băng tải chạy tốc độ danh định.
-
Băng tải chạy tốc độ cao nhất được phép.
-
Sản phẩm đi sát nhau.
-
Sản phẩm có hình dạng khác nhau.
-
Có dừng và chạy lại băng tải.
Nếu hệ thống chỉ đếm sai khi tốc độ cao, cần ưu tiên phân tích độ rộng xung và cơ chế lấy mẫu.
13.7. Bước 7 – Kiểm tra sự kiện Reset và phục hồi
Thử nghiệm một quy trình được kiểm soát với các tình huống dừng máy, khởi động lại và thay thùng.
Nếu số đếm có yêu cầu lưu qua mất điện, cần xác nhận dữ liệu Retentive sau khi khởi động theo quy trình an toàn.
14. Thiết kế Counter nâng cao cho hệ thống sản xuất
14.1. Tách bộ đếm tổng và bộ đếm công đoạn
Một dây chuyền có thể cần nhiều mức Counter:
-
Tổng sản phẩm phát hiện.
-
Tổng sản phẩm đạt chất lượng.
-
Tổng sản phẩm bị loại.
-
Sản phẩm trong lô hiện tại.
-
Số thùng đã hoàn thành.
-
Tổng số chu kỳ máy.
Không nên dùng một Counter duy nhất cho tất cả những đại lượng trên.
14.2. Lưu giá trị theo ca sản xuất
Nếu nhà máy cần báo cáo sản lượng theo ca, có thể tổ chức:
Total_Production
Shift_Production
Batch_Production
Rejected_Production
Total_Production được lưu dài hạn; Shift_Production được Reset khi đổi ca theo quy trình; Batch_Production được Reset theo lô hoặc thùng.
Việc Reset theo thời điểm đổi ca phải xem xét trường hợp PLC mất đồng bộ thời gian và xử lý sản lượng đang phát sinh đúng lúc chuyển ca.
14.3. Phân biệt tổng đếm và số lượng hợp lệ
Trong hệ thống kiểm tra chất lượng:
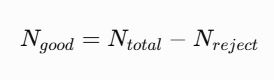
Công thức này chỉ đúng khi mỗi sản phẩm được tính đúng một lần và các nhóm trạng thái có quan hệ loại trừ, không bỏ sót hay đếm trùng.
Trong thực tế, nên xác định sự kiện hoàn thành của từng luồng sản phẩm để bảo đảm dữ liệu nhất quán.
14.4. Bộ đếm tuổi thọ thiết bị
Counter có thể sử dụng để giám sát số chu kỳ van, cơ cấu kẹp hoặc máy dập.
Ví dụ, một thiết bị có lịch kiểm tra sau 500.000 chu kỳ.
Khi số đếm đạt ngưỡng, chương trình phát cảnh báo bảo trì.
Tuy nhiên, ngưỡng bảo trì phải căn cứ khuyến nghị của nhà sản xuất, điều kiện tải và chính sách nhà máy, không nên xem một số chu kỳ giả định là giới hạn tuổi thọ chắc chắn.
14.5. Counter kết hợp với Timer
Ví dụ, máy nhận đủ 20 sản phẩm rồi chờ 1 giây để ổn định trước khi chuyển lô.
CTU xác định điều kiện đủ 20 sản phẩm.
TON hoặc một Timer phù hợp được kích hoạt sau khi trạng thái lô hoàn thành đã được chốt.
Điều này giúp phân tách điều kiện về số lượng và điều kiện về thời gian.
14.6. Counter kết hợp với HMI
HMI có thể hiển thị CV, PV, phần trăm hoàn thành, sản lượng tổng và trạng thái lỗi.
Nếu cho phép người vận hành thay đổi Preset, cần có giới hạn nhập hợp lệ.
Ví dụ:
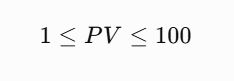
với giới hạn 1–100 là giả định của máy.
Nên xác định quy tắc thay đổi PV khi Counter đang hoạt động. Nếu PV giảm xuống thấp hơn CV, Q của CTU có thể trở thành TRUE ngay theo điều kiện CV ≥ PV.
Do đó, một số ứng dụng cần chốt Preset tại đầu lô thay vì cho phép thay đổi tùy ý trong khi đang đếm.
14.7. Counter và tính toàn vẹn dữ liệu sản xuất
Đối với ứng dụng yêu cầu truy xuất nguồn gốc hoặc báo cáo sản lượng, nên xem xét ghi nhận sự kiện theo mã lô và thời điểm.
Chỉ một biến Total_Count không cung cấp đầy đủ thông tin lịch sử.
SCADA hoặc hệ thống dữ liệu cấp cao có thể được sử dụng để lưu lịch sử sự kiện, phục vụ đối chiếu sản lượng và kiểm tra sai lệch.
15. Checklist thiết kế Counter PLC chuẩn kỹ thuật
Checklist kỹ thuật Counter PLC
0/18
Internal Link Bài 20: Checklist triển khai PLC chuẩn kỹ thuật
16. Câu hỏi thường gặp về Counter trong PLC
16.1. Counter trong PLC là gì?
Counter là bộ đếm dùng để ghi nhận số lần xuất hiện sự kiện hợp lệ trong chương trình PLC, thường dựa trên cạnh lên của tín hiệu.
16.2. CTU PLC là gì?
CTU là Count Up Counter, dùng để tăng số đếm CV mỗi khi nhận cạnh lên hợp lệ ở CU.
16.3. CTD PLC là gì?
CTD là Count Down Counter, dùng để giảm số đếm theo cạnh lên của CD. Giá trị ban đầu thường được nạp bằng chức năng Load.
16.4. CTUD PLC là gì?
CTUD là bộ đếm có thể tăng hoặc giảm CV thông qua hai tín hiệu CU và CD.
16.5. PV và CV trong Counter khác nhau thế nào?
PV là Preset Value, tức giá trị đặt trước. CV là Current Value, tức giá trị đếm hiện tại.
16.6. CTU có tự dừng đếm khi đạt PV không?
Không nhất thiết. Với CTU IEC Siemens, Counter có thể tiếp tục tăng sau khi CV đạt PV, trong giới hạn kiểu dữ liệu. Ngõ ra Q giữ TRUE khi CV ≥ PV.
16.7. Vì sao Counter đếm nhiều lần khi cảm biến chỉ tác động một lần?
Thường do cảm biến tạo nhiều cạnh ON/OFF, tín hiệu rung hoặc chương trình trực tiếp tăng biến ở mọi chu kỳ khi Input đang TRUE.
16.8. Vì sao Counter đếm thiếu sản phẩm?
Nguyên nhân có thể là xung quá ngắn, Input Filter không phù hợp, sản phẩm đi sát nhau không tạo khoảng OFF, hoặc cảm biến không phát hiện chính xác từng sản phẩm.
16.9. Counter có giữ số đếm sau khi mất điện không?
Phụ thuộc CPU và cấu hình Retentive Memory. Không nên mặc định mọi Counter tự động giữ CV sau mất nguồn.
16.10. Counter khác High-Speed Counter như thế nào?
Counter phần mềm xử lý sự kiện thông qua chương trình, còn HSC có cơ chế phần cứng hoặc chuyên dụng để ghi nhận xung tốc độ cao.
16.11. Có thể sử dụng Counter để đếm Encoder không?
Có thể nếu tín hiệu, tốc độ và phần cứng đáp ứng. Với Encoder tốc độ cao, thông thường cần HSC hoặc module đếm chuyên dụng.
16.12. Counter có thể đếm số âm không?
Tùy loại Counter và kiểu dữ liệu. Một số CTD/CTUD với số nguyên có dấu có thể giảm xuống giá trị âm trong giới hạn được hỗ trợ.
16.13. Reset Counter bằng HMI có được không?
Có thể nếu chương trình cho phép. Cần quản lý quyền thao tác, điều kiện máy và quy trình Reset để tránh xóa dữ liệu sản lượng ngoài ý muốn.
16.14. Khi thay đổi Preset từ 10 xuống 5, Counter có tự Reset không?
Không nên giả định như vậy. Với CTU có điều kiện Q là CV ≥ PV, thay đổi PV có thể làm Q thay đổi nhưng không nhất thiết xóa CV. Hành vi cụ thể cần kiểm tra theo lệnh và CPU.
16.15. Nên sử dụng kiểu INT hay DINT để đếm sản phẩm?
Nên chọn kiểu có phạm vi phù hợp số lượng tối đa dự kiến. INT 16 bit có dấu chỉ biểu diễn tối đa 32767, còn DINT 32 bit có dấu có phạm vi lớn hơn nhiều.
17. Kết luận
Counter trong PLC là chức năng quan trọng giúp bộ điều khiển ghi nhận số lần sự kiện và quản lý số lượng trong các hệ thống tự động hóa công nghiệp.
Ba loại Counter cơ bản là CTU, CTD và CTUD. CTU dùng để đếm tăng, CTD dùng để đếm giảm, còn CTUD kết hợp hai hướng đếm. Những tham số như CU, CD, PV, CV, Reset, Load và Q quyết định cách bộ đếm hoạt động.
Để sử dụng Counter hiệu quả, kỹ sư cần hiểu nguyên lý phát hiện cạnh lên, phân biệt số đếm hiện tại với giá trị đặt và xác định đúng thời điểm Reset.
Trong thực tế, một bộ đếm được lập trình đúng vẫn có thể tạo kết quả sai nếu cảm biến bị rung, xung quá ngắn, sản phẩm đi quá sát nhau hoặc cơ cấu chấp hành phản ứng chậm.
Đối với hệ thống tốc độ cao, cần đánh giá High-Speed Counter thay vì chỉ sử dụng CTU thông thường. Ngoài ra, các bộ đếm tổng sản lượng phải được thiết kế lưu giữ và sao lưu theo yêu cầu vận hành, trong khi bộ đếm theo lô cần có quy trình Reset rõ ràng.
Kết hợp Counter với Timer, State Machine, cảm biến phản hồi và hệ thống chẩn đoán giúp chương trình PLC hoạt động ổn định, nâng cao độ tin cậy và giảm sai lệch sản lượng trong quá trình sản xuất.
Bài viết liên quan
High Speed Counter trong PLC là gì? Nguyên lý, chế độ đếm và ứng dụng Encoder trong tự động hóa
Interrupt trong PLC là gì? Nguyên lý xử lý ngắt và ứng dụng trong tự động hóa công nghiệp
Timer trong PLC là gì? Nguyên lý hoạt động và cách lập trình bộ định thời trong tự động hóa
Bộ nhớ PLC là gì? Cấu trúc và nguyên lý quản lý dữ liệu trong bộ điều khiển khả trình